





Magam Bungli Madung
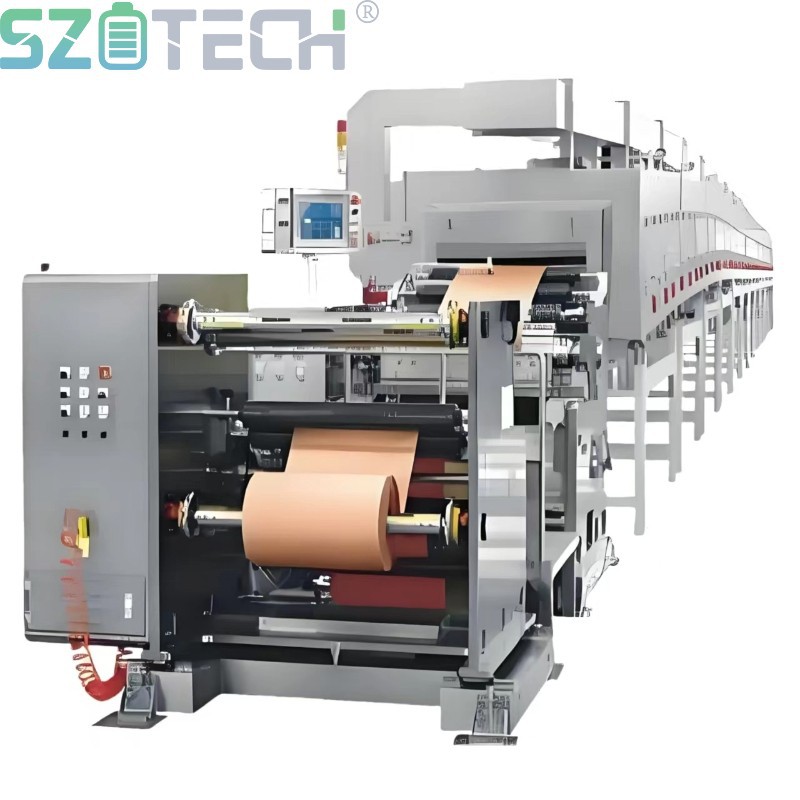
Dry Electrode Coating Machine hpe lithium{1}}ion hte n-gun ja ai battery ni hpe n-gun n rawng ai hku galaw shapraw na matu lang ai. Dry coating hpaji masa hte hkrak tup ai calendering hpe madung tawn nna, ndai ladat gaw 40–300μm lapran na galu kaba ai hte ±1μm daram galu kaba ai hpe hkang lu ai hkrang bung ai hka lim ai powder electrode layers ni hpe shapraw ya lu ai.
Solvent n lawm ai Battery galaw shapraw ai a matu, ndai jak gaw htunghking hku galaw ai solvent- hpe madung tawn ai coating galaw ai lam ni hpe yeng seng kau ya nna, electrode galaw ai shaloi solvent jai lang ai lam hpe shayawm ya ai. 80m/min du hkra lawan ai hku gram lajang mai ai roll-to-roll galaw ai lam hpe madi shadaw ya nna, LFP hte NCM zawn re ai magri n-gang, aluminum n-gang, electrode arung arai ni hte mung htuk manu ai.
Ndai jak gaw, n-gun n law ai hkrang hte modular hkrang hpe lang ai majaw, laboratory sawk sagawn ai lam, pilot-line jep chyoi ai lam, battery galaw ai lam ni hpe galaw na matu htuk manu ai. CE hte ISO-masat da ai arung arai ni hpe aten galu-chyam dinglik ai hte galaw shapraw ai chyam dinglik ai lam ni hta kam mai ai hku bungli galaw lu na matu jai lang ai.
Ndai dry electrode coating system hpe EV battery, n-gun shinggyin battery, hte rawt jat galu kaba wa ai lithium battery hpaji masa ni hpe gyin shalat nna galaw shapraw ai hta jai lang ai majaw, galaw shapraw ai ni hpe solvent-n lawm ai electrode galaw shapraw na matu tatut galaw mai ai hparan ladat hpe jaw ya nga ai.
Dai jak hta .
Ndai electrode hpe shinggrup da ai jak gaw, Panasonic/Ruineng mawdaw ni hte galaw ai servo-hpyen n-gun hpe hkang ai jak hpe bang da ai. Ndai system gaw ngang grin ai foil shamu shamawt ai lam hpe makawp maga ya nna, ±0.5mm EPC jut hpe sharai ya ai majaw, coating galaw ai shaloi electrode alignment hpe grau kaja hkra galaw ya ai.
±1μm hkrak ai jak rung n-gun rawng ai hkrak tup ai comma bar coating baw hpe EPDM back roller hte rau lang nna, n-gun rawng ai n-gun rawng ai n-gun hpe lu la na matu galaw ai. Ndai jak gaw 50–300g/m2 du hkra coating n-gun hpe madi shadaw ya ai majaw, lithium battery electrode arung arai amyu myu a matu htuk manu ai.
140℃du hkra RT du hkra bungli galaw ai nbung katsi ai wan n-ga hpe katsi ai daw hta jai lang ai. SUS304 stainless steel hte galaw da nna, 30kW n-gun rawng ai wan wut gaw, matut manoi electrode coating galaw na matu, n-gun n rawng ai hku katsi ai masa hpe jaw ya ai.
Ndai hkang ai ladat gaw Omron PLC hte touchscreen HMI hpe lang nna, bungli galaw ai ni hpe coating parameters ni hpe masat da ya lu nna, galaw shapraw ra ai lam ni hte maren, aten kadun hte matut manoi coating galaw ai ladat ni hpe galai shai ya lu ai.
1.5μm hta n law ai (sh) dai hte maren sha n-gun rawng ai hte ±1mm laman na coating edge accuracy hte ndai electrode coating jak gaw lithium battery galaw ai, EV battery galaw ai, n-gun hpe shinggyin tawn ai jai lang ai lam ni, pilot-scale electrode galaw ai lam ni a matu htuk manu ai.
Madung jak rung hkrang shapraw ai lam
|
N re ai |
Mying |
Dazik |
| 1. |
Nbung galai ai |
Chint |
| 2. |
PLC hkang ai wa |
Japan Omron/Huichuan |
| 3. |
Screen hkra ai |
Kunlun pass mungdaw |
| 4. |
Lapran na relay |
Schneider/Omron |
| 5. |
Servo mawdaw |
Japan Panasonic/Ruineng (mari ai aten ladaw hte maren) |
| 6. |
Lamu ga shayawm ai |
Aibo/Dick Cisco |
| 7. |
Circuit dawm ai jak |
Chint |
| 8. |
Ac matut mahkai ai |
Chint |
| 9. |
ngang kang ai-mungdan htawn tsun ai |
Miwa mung kaw galaw ai |
| 10. |
Katsi ai hpe hkang ai jak |
Omron/Atai |
| 11. |
Tinang hkrai shading sharai ai (hkap pat da ai) |
Servo mawdaw hpe shachyut ai |
| 12. |
Tinang hkrai n-gun (shawng n-gun) |
PID gaw mawdaw a lawan ai hpe hkang ai |
| 13. |
Shi hkum shi n-gun (hpang n-gun) |
PID gaw mawdaw a lawan ai hpe hkang ai |
| 14. |
Nhtoi htoi ai myi |
Japan mungdan na Panasonic |
| 15. |
Nbung n-gun |
Jadek |
| 16. |
Rod n lawm ai cylinder |
Shian |
| 17. |
Sung ai hka htung ball bearing |
NSK/SKF |
| 18. |
Nbung shapraw ai jak |
N-gun n rawng ai n-gang, law law-wing nsen n law ai, Guangzhou |
Hpaji arung arai ni a madung bungli ni
|
N re ai |
Amyu |
Hpaji masa |
Myit yu ga |
| 1. |
Htap htuk ai ladat |
Litium magri phosphate, litium cobalt, litium manganat, ternary, litium nikel kobalt manganat hte kaga masa ni hpe jai lang ai; Sau, hka masa hku nna kaja ai hte n kaja ai electrode hpe shinggrup ai ladat; Supercapacitor hpe ka-up ai ladat |
|
| 2. |
Substrate galu kaba ai hpe galaw u |
Aluminium n-gup magap (Al): 8 ~ 30um Magri n-gup magap (Cu) : 6 ~ 30um |
|
| 3. |
Design galaw ai roll ntsa a dam lada ai |
450 mm |
|
| 4. |
Coating dam ai hpe sadi u |
100~350mm-380mm,Madang 400mm |
|
| 5. |
Hpaji jak rung bungli galaw ai lawan ai |
4m/min |
|
| 6. |
Coating lawan ai |
1-2m/min |
Stock hte coating n-gun hta hkan nna |
| 7. |
Slurry a n-gun atsam a matu htuk manu ai |
Sau rawng ai hka 2500-10000 Cps |
Kalang lang chyai ai |
|
Hka hta rawng ai hka 1000-6000 Cps |
|||
|
2000~12000 Cps |
Matut manoi htu ai |
||
| 8. |
Langai maga de na coating hkyet ai galu kaba ai lapran |
50-150μm 50~300g/m2 |
Arung arai arawn alai ni a majaw, aten langai hta n hkrum lu na matu mung mai byin ai . |
| 9. |
N law htum aten kadun galu ai |
4mm |
|
| 10. |
Daw law law a matu n law htum coating galu ai |
20mm |
|
| 11. |
Solvent a arawn alai Htap htuk ai ngang kang ai arung arai |
Sau rawng ai ntsin NMP(sg=1.033,bp=204 madang) |
Reference a matu sha |
|
Hka hta rawng ai H2O/NMP(sg{2}},bp{4}} madang) |
Reference a matu sha |
||
| 12. |
N law htum aten kadun galu ai |
Kathod SC . 55%±20% |
|
|
Anode SC . 55%±20%(PVDF ladat) |
Reference a matu sha |
||
| 13. |
Coating ladat |
Single-layer shawng hte hpang 2 daw n bung ai lapran aten kadun laman htawt sit ai coating/lahkawng ngu na ntsa lam shi hkrai shi hkan tam ai/matut manoi coating |
|
| 14. |
Substrate hprawng hkawm ai lam |
Shawng de ka-up ai, substrate kaja ai hte hpang de n-gun n rawng ai foil bungli galaw ai |
|
| 15. |
Muk kabaw ai lam shinggan de roll guide |
φ80mm daram aluminum lam madun shingnip, ntsa kaw na ngang kang ai oxidation |
Rc0.4 hpe ngut hkra galaw u. |
Daw langai hte langai a hkrang masa .
1). Winding ladat:
|
N re ai |
Amyu |
Hpaji masa |
Myit yu ga |
| 1. |
Roller ntsa kaw jung da ai hkrang |
Monolithic dingyang jung da ai (30mm galu ai) |
|
| 2. |
Tension hpe hkang ai ladat |
PID hkang ai mawdaw a lawan ai hpe hkang ai n-gun pat shingdang ai shara, n-gun hpe hkang ai n-gun |
|
| 3. |
Shading sharai ai ladat |
Shi hkum shi EPC hkang ai, stroke 50mm, n bung ai lam hpe sharai ya ai hkang ai hkrak ai ±0.5mm |
Ultrasonic hku nna sawk sagawn ai, dan dawng ai shingnip hpe chye ginhka lu ai |
| 4. |
Winding ladat |
Dai arai roll hpe 3-inch inflating shaft hte ngang ngang jum da nna, maga mi de madi shadaw da ai; |
|
| 5. |
Substrate hprawng hkawm ai lam |
Shawng de hte hpang de |
|
| 6. |
N-gun n rawng ai lam |
Ntsa hte lawu |
|
| 7. |
N-gun n rawng ai shingnip diameter |
Ф85~Ф300mm |
|
| 8. |
Nbung n-gun rawng ai shaft a kaba dik htum hkam sharang lu ai atsam |
100Kg/ langai mi |
|
| 9. |
Drum a hkrang masa |
Galu kaba ai 430mm hta n law ai (sh) maren sha re, kata maga de 76mm(3 inches) daram galu ai |
|
| 10. |
Nbung n-gun rawng ai shaft strip ni a jahpan |
A daw mi |
|
| 11. |
Hkap la ai shara |
Lahkawng lang lang ai shingkyit, hpaw na shara |
|
| 12. |
Mawdaw gau ai ladat |
Inverter gaw AC mawdaw hpe hkang ai |
2). Bawnu hkrang:
|
N re ai |
Amyu |
Hpaji masa |
Myit yu ga |
| 1. |
Madung mawdaw gau ai mawdaw |
Servo mawdaw |
|
| 2. |
Kalang lang mawdaw gau ai mawdaw |
Servo mawdaw |
|
| 3. |
Scraper gawgap ai lam |
Solid set amyu lahkawng-ma maga comma htu ai, npu npawt, set 40Cr wan jak |
|
| 4. |
Scraper Angle kayin ai hpe hkang ai |
Handle hpe htawt nna shinggrup u . |
|
| 5. |
Hpun palawng |
Chrome hte shinggrup da ai npu, Ø128mm galu ai; Hollow hkrang |
|
| 6. |
Hpang de shinggrup |
Ø128mm galu ai, EPDM hte ka-up da ai, roller ntsa hpe htu ai |
|
| 7. |
Tank kayau ai |
Dai rodless cylinder gaw dingyang shamu shamawt nna, n-gun n rawng hkra lawan ai hpe gram lajang mai ai . |
|
| 8. |
Scraper a kalang lang tsaw ai hpe gram lajang da ai |
Hkum tsup ai servo tool hpe gram lajang ai, tool hkam ai shara hpe sharawt ai hpe hkang ai. 1~300um daram sharawt lu ai |
|
| 9. |
Baffle plate |
Match steel plate + foaming panglai ntsa, coating galu kaba ai hpe gram lajang mai ai |
|
| 10. |
Bungli galaw ai ladat |
Screen hpe hkra ai + button hpe galaw ai |
Masha law malawng galaw ai lam gaw shinggan sumri re. |
3).Baking
|
N re ai |
Amyu |
Hpaji masa |
Myit yu ga |
| 1. |
Hkum hkrang kata na bile structure hpe katsi hkra galaw u . |
Shanglawt ai kata hkrang shapraw ai lam, sanghpaw li hpan hkrang shapraw ai lam |
|
| 2. |
Oven galu ai |
3 daw, langai hpra 1.5 meter, yawng 4.5 meter |
|
| 3. |
Hkyet mat ai hka htung hte nbung hka htung a matu magri arai |
Kata na liner SUS304 n-gang, shinggan liner SUS 201 n-gang |
|
| 4. |
Oven lam matsun roller hpe mawdaw gau ai ladat |
Passive shapoi ai ladat |
|
| 5. |
Katsi ai hpe hkang ai |
Kalang lang bungli galaw ai nbung katsi ai hpe hkang ai, nbung katsi ai hpe yu reng ai alarm hpe makawp maga ai, nbung katsi ai hpe yu reng ai alarm hpe makawp maga ai, nbung katsi ai hpe nsen hte nhtoi alarm pru wa na, main heating power supply hpe dawm kau na ngu garan nna; |
|
| 6. |
Katsi ai ladat |
Wan n-gun hte katsi shangun ai, nbung katsi shingjawng ai ladat |
|
| 7. |
Oven langai sha lum ai atsam |
10KW/ n-gun; 3 daw yawng 30KW; |
|
| 8. |
Muk kabaw ai hka htung kata na katsi ai lam |
Nta kata na katsi ai ~140 degree, daw langai a katsi ai shai hkat ai lam < 5 degree, lahkam shagu hpe shanglawt ai hku hkang lu ai. |
|
| 9. |
Operation galaw ai shaloi hkum hkrang ntsa na katsi ai lam |
Shadawn ai nbung n-gun pru ai lam masat da ai nbung n-gun 50% hta n law ai (sh) maren sha re |
|
| 10. |
Nbung gap ai ladat |
Lawu hte lawu na nbung hpe gap ai, lawu de bai nhtang wa ai nbung, nbung nta a shanglawt ai katsi ai hkum hkrang, shanglawt ai nbung n-gun hpe hkang ai, nbung n-gun hpe shanglawt ai hku hkang ai |
|
| 11. |
Daw shagu hta nbung pru ai nsen hpe hkang ai |
Mechanic valve hku nna shanglawt ai hku hkang lu ai |
|
| 12. |
Katsi ai fan hpe hkang ai |
Tinang hkrai hkang ai |
|
| 13. |
Exhaust fan hpe hkang ai |
Tinang hkrai hkang ai |
|
| 14. |
Katsi ai hpe hkang ai |
ngang kang ai-mungdan htawn tsun ai |
|
| 15. |
Solvent bai lu la ai ladat |
N rai, install galaw na matu sha jaw da ai |
|
| 16. |
Yawng pru ai nbung n-gun |
500-1300㎥/H |
Nbung valve hpe gram lajang mai ai |
| 17. |
Exhaust fan garan ai lam |
1 wan pru ai fan |
|
|
18. |
Madung hkum hkrang n-gun |
Lahkawng -layer hkrang, n-gun n-gun 80mm, shingnip shingna n-gun n-gun |
4). Traction hte shinggrup ai ladat:
|
N re ai |
Amyu |
Hpaji masa |
Myit yu ga |
| 1. |
Winding n-gun hpe hkang ai ladat |
Taper tension control, winding diameter a kaba ai hte maren, tension a kaba ai hpe gram lajang nna, roll kaba hpe n bung ai hku n hkam la lu hkra galaw ra ai. |
|
| 2. |
Winding hpe sharai la ai |
EPC hpe shi hkrai shi hkang ai, hkawm sa ai 50mm |
|
| 3. |
Winding ladat |
Dai roll hpe 3-inch inflatable shaft hte ngang ngang jum da nna maga mi de madi shadaw da ai . |
|
| 4. |
Substrate hprawng hkawm ai lam |
Shawng de hte hpang de |
|
| 5. |
Winding maga de |
Ntsa hte lawu |
|
| 6. |
Winding diameter |
Ф85~Ф300mm |
|
| 7. |
Nbung n-gun rawng ai shaft a kaba dik htum hkam sharang lu ai atsam |
100kg/hpun |
|
| 8. |
Drum a hkrang masa |
Galu kaba ai 430mm hta n law ai (sh) maren sha re, kata maga de 76mm(3 inches) daram galu ai |
|
| 9. |
Nbung n-gun rawng ai n-gang ni a jahpan |
A daw mi |
|
| 10. |
Hkap la ai shara |
Rod langai sha dip ai shingkyit, hpaw da ai shara |
|
| 11. |
Mawdaw gau ai ladat |
Servo mawdaw hpe hkang ai |
|
| 12. |
Roller lam matsun jung ai hkrang |
Dingyang hpan |
|
N re ai |
Amyu |
Hpaji masa |
Myit yu ga |
| 1. |
Madung hkang ai ladat |
Laksan hkra ai shingnip, PLC, module, servo ladat |
|
| 2. |
Bungli galaw ai ladat |
Manual, shi hkum shi, lawan ladan jahkring kau ai; Dai jak hpe 2019 ning shawng hte hpang de mung galaw mai ai. |
|
| 3. |
Coating hte kalang lang galu ai hpe masat da ai |
20.0 ~ 3200.0mm galu ai |
Software gaw range hpe pat da lu ai . |
| 4. |
Alarm masa |
Kalang lang galu ai 4.0 ~ 300.0mm |
|
| 5. |
Lahta na bungli |
Device hkrat sum mat ai shaloi, touch screen kaw na dai hte maren shut ai lam hpe tsun ai screen hpe madun na re . |
|
| 6. |
Kalang lang baw hte n-gup n-gun hpe gram lajang ai ladat |
Hpaw shapraw ai jahpan/ aten galu |
5). Hkang ai ladat:
6). Shi hkum shi lusha jaw sha ai ladat:
mari ai wa - madu ai
Coating arung arai ni a hkrang nsam kaba ai hte hkam kaja lam:
6500 * 1298 * 1971 (galu × galu × galu); 3000 kg (madung hku sha)

Arung arai hkrak ai lam
1. Hardware hkrak ai lam
|
N re ai |
Amyu |
Hpaji masa |
Myit yu ga |
| 1. |
htu ai |
Round runout 1.5um hta n law ai (sh) maren sha, dingyang 1.5um hta n law ai (sh) maren sha re |
|
| 2. |
Hpun palawng |
Round runout 1.5um hta n law ai (sh) maren sha, dingyang 1.5um hta n law ai (sh) maren sha re |
|
| 3. |
Hpang de shinggrup |
Circular runout 15um hta n law ai (sh) maren sha, dingyang 15um hta n law ai (sh) maren sha re |
|
| 4. |
Deviation hpe sharai la ai |
±1mm |
|
| 5. |
Tool setting gaw bai kahtap tsun ai hkrak ai lam hpe hkang ai |
±1um |
|
| 6. |
Kahtet ai hpe hkang ai hkang ai hkrak ai lam |
±2℃hta n law ai (sh) maren sha re. |
2.Coating hkrak ai lam
|
Amyu |
Myit yu ga |
Madang (Lawan ai lam V=1.5 m/min) |
|
|
A (hpang hkan) |
1mm hta n law ai (sh) maren sha re (slurry a n-gun hte binder a arawn alai ni hte seng ai) |
|
B(Bawnu n kaja ai shara) |
10mm |
|
|
C(N-gup n bung ai shara) |
6mm |
|
|
D(Edge hkra machyi ai shara) |
3mm hta n law ai (sh) maren sha re. |
|
|
E(galu kaba shut ai) /H(margin shut ai) |
±0.5mm hta n law ai (sh) maren sha re ±0.7mm hta n law ai (sh) maren sha re |
|
|
F (galu kaba shut ai) |
±1mm |
|
|
M(galu kaba shut ai) |
±1mm |
|
|
G1 (baw galu ai) |
-5~+6um |
|
|
G2 (N-gup galu ai) |
-5~+6um |
|
|
Ngai (hpang de nhtang hkrang shapraw shut ai) |
±0.7mm hta n law ai (sh) maren sha re ±1 mm hta n law ai (sh) maren sha re. |
|
|
J Maga mi de na ntsa density a galu kaba ai lam . |
Hkum hkrang n-gun shut ai lam ±1.5% hta n law ai (sh) maren sha re ±1.5um hta n law ai (sh) maren sha re ai n-gun shut ai lam |
|
|
Galu kaba ai |
(B, C, D shara hpe shaw kau na) |
20.0-3200.0mm |
|
L1(Sumla hkrung galu ai) |
4.0-3200.0mm |
|
|
L2 (kalang lang galu ai) |
L1 +L2 120mm hta grau kaba ai (sh) maren sha re |

Lithium battery galaw shapraw ai lam hta san jep ai lam ni
Ndai kaw anhte a lithium battery galaw ai arung arai ni hte seng nna, galaw shapraw ai ladat, line hkrang shapraw ai lam, atsam marai masing jahkrat ai lam, laksan galaw ai lam, jung ai lam, hpaji lam ni hpe madi shadaw ai lam ni lawm ai, law malawng san ai ga san ni a mahtai ni hpe mu lu na re.
Battery tab welding galaw ai jak ngu ai gaw hpa rai ta?
+
-
Battery tab welding jak gaw, electrode tab ni (current collector kaw na n-gun n rawng ai magri jat ai) ni hpe cell a terminal structure (sh) busbar ni hte matut mahkai ya ai laksan ladat langai rai nna, kam mai ai wan n-gun matut mahkai lam hpe n-gun n law ai hku galaw ya lu ai. Grau nna lang ai hpaji masa ni gaw, ultrasonic welding rai nna, dai gaw, n-gun ja ai -frequency vibration ni hpe lang nna, n-gun ja ai n-gun hpe shapraw nna, npawt nhpang arung arai ni hpe n-htum hkra, ngang kang ai -state bond hpe shabyin ya ai, laser welding gaw, ngang kang ai, n-gun ja ai n-gun ja ai n-gun ni hpe n-gun ja ai hte lawan ai hku jaw ya ai. Ndai jak ni gaw cylindrical, prismatic, hte pouch cell ni a matu battery ni hpe shinggyin la ai hta grai ahkyak ai, hpa majaw nga yang, weld quality gaw kata na ninghkap ai lam, katsi ai hpe shapraw ai lam, aten galu kam hpa mai ai lam ni hpe hkrak hkra hkra machyi shangun ai. Madung bungli galaw ra ai lam ni hta, n galai shai ai weld n-gun, n law htum particle byin pru wa ai lam (n san seng ai lam hpe koi gam na matu), sensitive electrode layers ni hpe n hkra hkra hkrak hkra galaw ra ai lam ni lawm ai.
Gara battery ni gaw tab welding hpaji hpe lang ai kun?
+
-
Nsen n-gun hte htu ai
Electrode a hkrang masa ni hpe laksan galaw mai ai kun?
+
-
Mai sa